Joka kerta kun akseli pyörii vaihteistossa, toimilaitteessa tai tuuliturbiinin roottorissa, kylmäleimattu rengas estää yleensä kokoonpanoa ajautumasta erilleen. Kylmäleimaus on huoneenlämpöinen muovausprosessi: jousiteräksestä tai ruostumattomasta teräksestä valmistettu kela syötetään puristimeen, sitten aihitaan, lävistetään ja taivutetaan progressiivisella muotilla valmiiksi osiksi. Se on vakiovalmistusreitti kiinnitysrenkaiden, lukkorenkaiden ja meistettyjen aluslevyjen kiinnittämiseen, koska siinä yhdistyvät materiaalitehokkuus, nopeus ja mittojen toistettavuus. Tässä artikkelissa käydään läpi, miten prosessi toimii, mitä toleransseja siinä voi olla, millä materiaaliindikaattoreilla on merkitystä ja kuinka kirjoitetaan ostospesifikaatio, joka kestää kosketuksen todellisen tuotantolinjan kanssa.
Ydinpäätelmä: Kylmäleimaus tarjoaa alhaisimmat yksikkökustannukset ja yhdenmukaisimmat mitat lukkorenkaille, kiinnitysrenkaille ja puristetuille aluslevyille keskisuurilla ja suurilla määrillä. Todellisuudessa saavuttamasi tarkkuus määräytyy kuitenkin muotin välyksen, joustokompensoinnin ja tulevan nauhan toleranssin perusteella – ei puristimen nopeuden tai vetoisuuden perusteella.
Mitä tapahtuu kylmäleimausmuotin sisällä
Puristin syöttää kelamateriaalia progressiiviseen työkaluun, ja jokainen isku vie nauhaa eteenpäin yhden aseman verran. Yksi asema tyhjentää ulkoreunuksen, seuraava puhkaisee korvakkeet tai raot ja seuraava asema muodostaa viisteen ennen kuin osa erotetaan nauhasta. Esimerkiksi ulkoinen lukkorengas siirtyy litteästä nauhasta täydelliseksi renkaaksi reilusti alle sekunnissa ja kulkee sitten lajittelujärjestelmän läpi, joka hylkää kaiken mittaikkunan ulkopuolelta.
Kolme fyysistä periaatetta selittää, miksi prosessi käyttäytyy niin kuin se toimii:
Kylmä muodonmuutos
Ei lämmitystä tarkoittaa, että ei ole kalkkia eikä hiiltä poistettua kerrosta. Säilötty pinta edistää suoraan väsymislujuutta, minkä vuoksi meistetut jousiteräsrenkaat kestävät miljoonia kierroksia tärisevässä kokoonpanossa.
Työn kovettumista
Leimaus lisää kovuutta leikattujen reunojen ja muotoiltujen kulmien mukaan. Lajista riippuen tuleva jousiteräsnauha voi saada 10-20 HRC iskun aikana, mikä usein eliminoi erillisen karkaisutoimenpiteen.
Springback
Jokainen elastinen materiaali yrittää palata alkuperäiseen muotoonsa muotoilun jälkeen. Työkaluvalmistajat taivuttavat kulmia lasketun verran, tyypillisesti 2–5 astetta jousiteräkselle, ja vahvistavat kompensaation ensimmäisen kappaleen osissa.
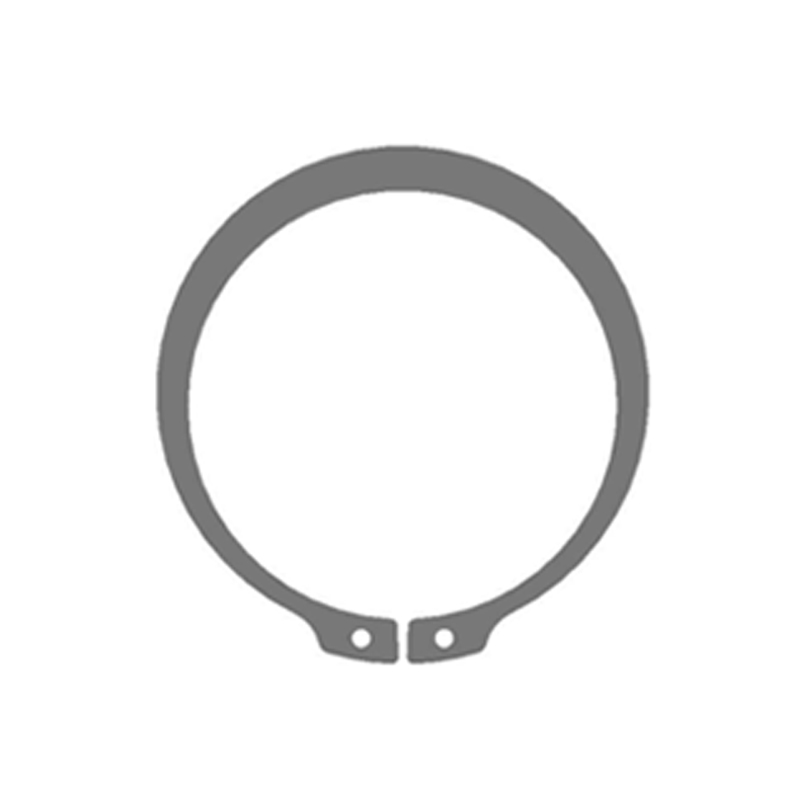
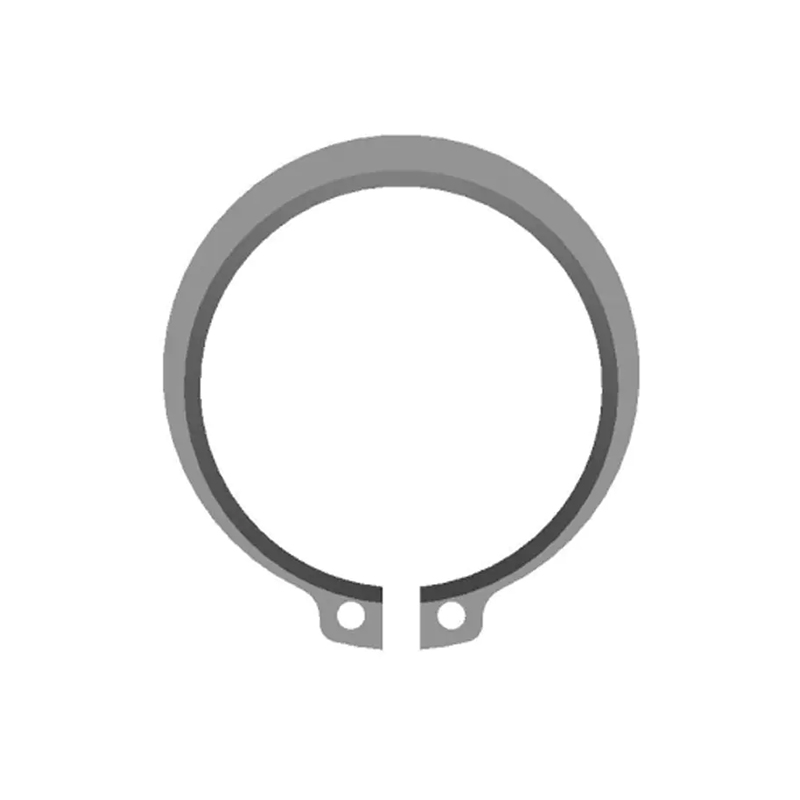
Akseleiden ulkoiset DIN 471 lukkorenkaat osoittavat tämän tarkkuuden käytännössä. Kun suojavälys pidetään 8–12 prosentissa nauhan paksuudesta ja materiaalin paksuus ±0,02 mm:n sisällä, valmis rengas asettuu tiukasti uraan ilman välystä, mutta on silti helppo irrottaa lukkopihdeillä.
 DIN 471 ulkoiset renkaat tarkkuustoleranssien akseleille Näissä akseleiden ulkoisissa lukkorenkaissa on tarkka tyhjennysvälys ja tiukka materiaalin paksuuden säätö, mikä varmistaa turvallisen asettumisen uriin ja pysyy irrotettavissa tavallisilla pihdeillä. Soveltuu aksiaaliseen kiinnitykseen mekaanisissa kokoonpanoissa. Näytä tuote →
Kylmäleimaus vs. kuumataonta, koneistus ja langanmuovaus
Alla olevassa taulukossa esitetään kylmäleimaus kolmea vaihtoehtoa vastaan, jotka ostaja voi arvioida samalle kiinnitysrengasgeometrialle.
Toleranssipylväs on tärkein syy siihen, miksi tarkkuuskiinnikkeiden ostajat valitsevat kylmäleimaamisen kuumatakomisen sijaan: vertailukelpoisella geometrialla kylmäpuristus pitää mittavaihtelut noin kuusi kertaa tiukempana samalla kun kulutetaan murto-osaa energiasta.
Piilotetut ilmaisimet, jotka ohjaavat käyttöikää
Yleisjärjestelypiirustuksessa on lueteltu ulkohalkaisija ja paksuus, mutta pitkän käyttöiän määräävät muutamat piirustuksessa harvoin esiintyvät arvot:
- Pureen korkeus — pidä alle 0,10 mm halkeaman puolella ja pyydä, että purse osoittaa poispäin uran kosketuspinnasta.
- Kovuuden johdonmukaisuus — ±3 HRC:n sisällä erässä, kun lämpökäsittely on määritelty; Suuremmat leviämät tarkoittavat yleensä epävakaata uunin lastausta tai liuskakemiaa.
- Vetolujuus — materiaalilaadun ja työstökarkaisun mukainen; alla oleva taulukko näyttää tyypilliset minimiarvot.
- Väsymyksen kestävyys — dynaamisissa sovelluksissa vaadittava validointi yli 100 000 sykliä työkuormalla ennen tuotannon vapauttamista.
Alla olevassa taulukossa on lueteltu vähimmäisvetolujuus viidelle materiaalilaadulle, jotka on yleisesti määritelty meistetyille lukkorenkaille:
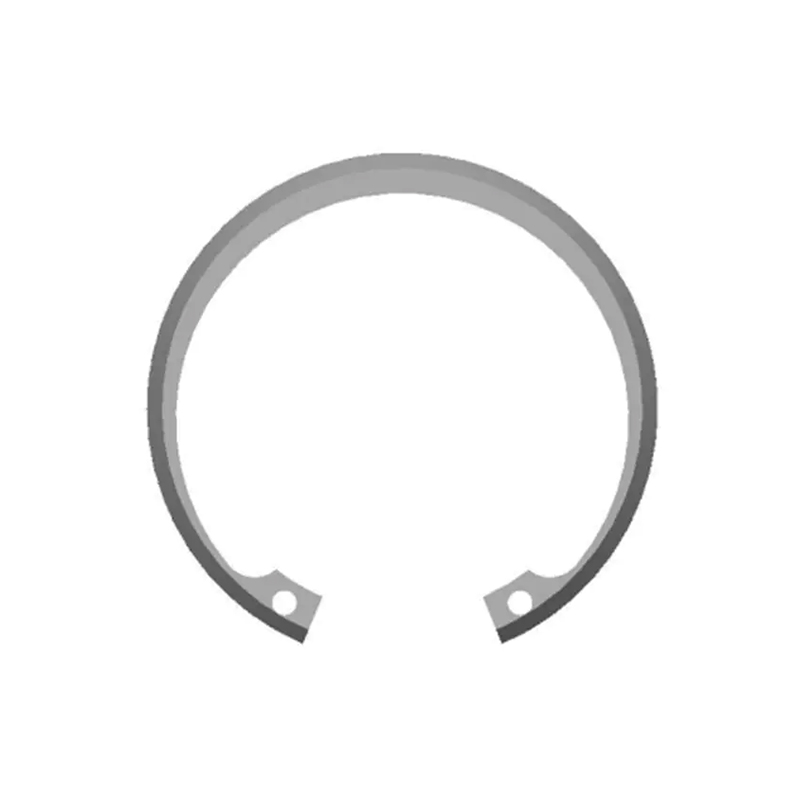
Poraan asennetut osat perustuvat samoihin parametreihin. Metric DIN 472 sisäiset lukkorenkaat lukittuvat koneistettuun uraan kotelon sisällä, ja niiden pitovoima riippuu sekä renkaan mitoista että uran leveyden toleranssista. Jos tuleva nauhan paksuus ajautuu, leikkausalueen kovuus muuttuu ja rengas voi jäädä löysästi tärinän alle.
 Metric DIN 472 sisäiset renkaat porausuria varten Nämä sisäiset lukkorenkaat on valmistettu metristen DIN 472 -standardien mukaisesti, ja ne lukittuvat koneistettuihin kotelon uriin aksiaalisen liikkeen estämiseksi. Niiden pitovoima riippuu tarkoista rengasmitoista ja uran leveyden toleransseista, jotka ovat tärkeitä tärinää kestäville kokoonpanoille. Näytä tuote →
Kylmäleimattujen kiinnikkeiden teollisuusjakelu
Autoteollisuuden, tuulivoiman ja rakennuskoneiden tuotantoohjelmat osoittavat selkeän keskittymismallin. Autoteollisuus kuluttaa suurimman osan leimattuja kiinnitysrenkaita, koska jokaisessa ajoneuvossa on satoja niitä vaihteistoissa, ohjausjärjestelmissä, jarruissa ja istuinmekanismeissa. Tuulivoima on nopeimmin kasvava segmentti, jossa aksiaaliset pidätyskomponentit suojaavat arvokkaita voimansiirtoinvestointeja.
Tuulivoimaloiden vaihteistoissa käytetään yhä useammin suurikuormittavia Belleville-jousialuslevyjä, jotka pitävät laipan pulttien esijännityksenä vaihtuvista taivutuskuormista huolimatta. DIN 2093 määrittelee näiden aluslevyjen kuormitusluokat ja mitta-alueet, ja kylmämeistämällä ne valmistetaan taloudellisesti erikoisvalssatusta jousiteräksestä. Samat aluslevyt esiintyvät jousitusjärjestelmissä ja raskaissa rakennuskoneissa, joissa tärinä ja iskut ovat osa normaalia toimintaa.
 DIN 2093 korkeakuormaiset Belleville-jousialuslevyt DIN 2093 mukaiset kartiomaiset levyjouset, jotka on suunniteltu ylläpitämään laipan esijännitystä vaihtelevissa kuormiuksissa. Ne vaimentavat iskuja, kompensoivat pulttien löysyyttä ja niitä käytetään laajalti tuuliturbiineissa, jousitusjärjestelmissä ja raskaissa laitteissa luotettavia pulttiliitoksia varten. Näytä tuote →
Viisivaiheinen tarkistuslista kylmäleimattujen kiinnikkeiden hankinnasta
Alla oleva järjestys noudattaa todellisen hankintaprojektin logiikkaa vakiovalinnasta saapuvaan tarkastukseen. Jokaisella vaiheella on suora vaikutus lopulliseen kokoonpanon suorituskykyyn.
Vahvista vakio- ja urageometria
Valitse DIN 471 (akseli), DIN 472 (poraus), DIN 984 (sisähammas), DIN 2093 (Belleville) tai mukautettu piirustus. Standardi määrittelee myös liitososan uran mitat, joten tarkista uran leveys ja syvyys ennen tarjouksen pyytämistä.
Määritä materiaaliluokka
Jousiteräkset, kuten C67S, 65Mn ja 51CrV4, tarjoavat parhaan lujuus-kustannussuhteen dynaamisiin sovelluksiin. Ruostumattomat teräslajit, kuten SUS301 ja SUS304, valitaan korroosionkestävyyden ja korkean lämpötilan huoltoon, ja ne hyväksyvät alhaisemman vetolujuuden.
Määritä kriittiset toleranssit ja pursesuunta
Ilmoita, kumpi puoli renkaasta on toiminnallinen pinta, suuntaa purse poispäin siitä ja vahvista suurin sallittu pursekorkeus. Leimattua osaa ei työstetä; tehdä toleranssista realistinen valmistusmenetelmälle.
Valitse pintakäsittely
Öljytyt, fosfatoidut, sinkityt tai passivoidut pinnat sopivat eri ympäristöihin. Esimerkiksi fosfatointi antaa pohjapinnoitteen, joka myös parantaa korroosionkestävyyttä, kun taas sinkkipinnoitus on tyypillistä autojen korin alle.
Suunnittele saapuva tarkastus
Sovi näytteenottotasoista, kovuustestauksesta, mittarin tarkistuksista ja uran sovitustestistä edustavalla akselilla tai porauksella. Yhdessä toimittajan automaattisen optisen lajittelun kanssa tämä sulkee silmukan ennen kuin osat saapuvat kokoonpanolinjallesi.
Jos osasi ei kuulu vakioluettelon ulkopuolelle, insinööritiimit voivat mukauttaa geometrian, materiaalin ja pinnoitteen yhdessä leimausvalmistajan kanssa, joka käyttää erityistä mukautetut ei-standardi leimatut osat ohjelma. Kehityksen vieminen meistotehtaan sisällä välttää toleranssiongelmien siirtämisen kahden eri toimittajan välillä.
Laadun ylläpitäminen suuren volyymin leimauslinjalla
Täydellisen prototyyppinäytteen ja 500 000 kappaleen erän välinen ero on kylmäleimauksen vaikein osa hallita. Muotin kuluminen muuttaa sammutusvälystä, käämien välinen kovuus vaihtelee hieman ja lämpökäsittelyuunin kuormitus vaikuttaa kovuuden tasaisuuteen. Johdonmukainen tuotanto vaatii siis muutakin kuin hyvän työkalun: se tarvitsee prosessijärjestelmän.
A täysin vertikaalisesti integroitu tuotantolinja – tarkkuusvalssauksesta ja meistien valmistuksesta leimaamiseen, lämpökäsittelyyn, fosfatointiin, ultraäänipuhdistukseen ja automaattiseen optiseen tarkastukseen – pitää kaikki nämä muuttujat yhden silmukan sisällä. Tilastollinen prosessiohjaus seuraa kriittisiä mittoja tunnin välein, ja ohjausrajojen ulkopuolella oleva ajautuminen pysäyttää linjan ennen kuin vialliset osat lisääntyvät.
Ostajat suojaavat itseään vaatimalla kolmea asiaa: kelan toimittajan materiaalisertifikaatteja, ensimmäisen tuotteen tarkastusraporttia jokaiselle uudelle työkalulle tai materiaalierälle ja jäljitettävyysjärjestelmää, joka yhdistää jokaisen eräkoodin takaisin tuotantotilaukseen. Yrityksen sisäinen testilaboratorio, jolla on akkreditoitu asema, kuten CNAS, poistaa myös useimmat kovuuteen ja vetolujuustuloksiin liittyvät väitteet toimituksen jälkeen.
Kylmäleimaus on pohjimmiltaan yksinkertainen prosessi. Mutta ero kestävän renkaan ja muutaman tuhannen syklin jälkeen halkeavan renkaan välillä johtuu yleensä tässä artikkelissa käsitellyistä parametreista: materiaalilaadusta, työkalun välyksestä, reunan kunnosta ja laatusilmukan kurinalaisuudesta.