Piirustus DIN 471 lukkorengasta tulee, ja otsikkolohkoon on kirjoitettu "2B viimeistely". Tarjous tulee nopeasti takaisin, osat toimitetaan ajallaan, ja sitten tarkastus mittaa 0,6 µm Ra leikatun reunan kohdalla ja kysyy, miksi pinta ei enää vastaa kahdeksantoista kuukautta sitten hyväksyttyä näytettä. Mikään ei epäonnistunut. Eritelmä oli yksinkertaisesti avoin useammalle kuin yhdelle lukemiselle.
Tässä ensin johtopäätös: 2B on ruostumattomasta teräksestä valmistetun kelan tai levyn viimeistely, josta aloitit, ei valmiin kappaleen käsittelyä. Se kuvaa litteitä, rullattuja pintoja – mattapintaisia, suuntaamattomia, kevyesti heijastavia – ja se pysähtyy ensimmäisellä leikkaus-, rumpu- tai lämpökäsittelyjaksolla. Tulosteessa, jossa lukee "2B-viimeistely", tulee sen sijaan sanoa "materiaali toimitettu 2B-viimeistelynä", ja määritä sitten erikseen, miltä valmiin kiinnikkeen tulee näyttää.
Lyhyt versio
- 2B tarkoittaa kylmävalssattua, hehkutettua ja peitattua, sitten kuorittua - tyypillisesti 0,1–0,5 µm Ra, matta, ilman rakeisuussuuntaa.
- Se on materiaalikunnossa, ei osakunnossa: leikatut reunat, käännetyt säteet ja lämpösävy jäävät sen ulkopuolelle.
- 2B on halvin, eniten varastossa oleva ruostumaton nauhaviimeistely; BA ja nro 4 lisäävät kustannuksia ja tehtaan toimitusaikaa.
- Tasaisempi kuin 2D, joten rakokorroosion riski on pienempi – mutta valmistuksen jälkeinen passivointi ratkaisee silti käyttöiän.
Tämän artikkelin loppuosa käsittelee sitä, mihin nimitys todella sitoo tehtaan, missä luvut poikkeavat toisistaan ja kuinka kirjoitetaan ostotilaus, joka selviää ensimmäisen artikkelin tarkastuksesta.
Tehdasreitti 2B pinnan takana
2B alkaa kuumavalssatusta mustasta kelasta. Tehdas hehkuttaa ja peittaa sen irrottaakseen hilseen ja rakentaa uudelleen passiivikerroksen, kylmävalssaa sen lopulliseen paksuuteen, hehkuttaa ja peittaa uudelleen, sitten tekee kevyen skin passin – noin 0,5–1,5 %:n karkaisutelan – jota seuraa jännityksen tasoitus. Tämä viimeinen vaihe erottaa 2B:n 2D:stä: sama kemia, tasaisempi ja hieman kirkkaampi pinta, jonka karheus on tyypillisesti 0,1–0,5 µm Ra-vyöhykkeellä nahkaamattoman 2D-arkin 0,4–1,0 µm sijasta.
Tuloksena on tasainen mattaharmaa, jossa ei ole näkyvää raesuuntaa, millä on merkitystä, kun pujotat leimattuja osia 300 mm:n kelan poikki ja haluat nauhan molempien päiden näyttävän identtisiltä. Leimausnauha on yleensä 0,3–3,0 mm paksu, ja merkintä on määritelty standardeissa ASTM A480/A480M, EN 10088-2, JIS G4305 ja GB/T 3280.
Ihopassi, ei kiillotusaine
0,5–1,5 %:n lämpötilan alennus tasoittaa pintaa. Mikään hankausaine ei kosketa nauhaa missään reitillä.
Ei viljan suuntaa
Suuntamaton karheus pitää sisäkkäiset leimaukset ja muotoillut osat visuaalisesti yhtenäisinä riippumatta siitä, miten ne ovat kelassa.
Passiivinen tehtaalta
Hehkutusta seuraa peittaus, joten kela saapuu ehjänä passiivikerroksena - kunnes tyhjennys ja leikkaus rikkovat sen auki.
2B vs 2D, BA ja nro 4: Merkittävien numeroiden vertailu
Neljä viimeistelyä hallitsevat ruostumattoman nauhan spesifikaatioita. Erot, jotka vaikuttavat lukkorenkaaseen tai aluslevyyn, ovat karheus, ulkonäkö, hinta ja se, miten kukin käyttäytyy valmistuksen jälkeen.
Leimatulla kiinnikkeellä takeaway on kapea. Kun osa on rullattu, 2B ja 2D käyttäytyvät käytössä lähes identtisesti, koska rumpuväliaine asettaa oman karheutensa jokaiseen reunaan. BA ansaitsee palkkionsa vain, jos kasvot pysyvät näkyvissä ja maalaamattomina; Nro 4 vain silloin, kun harjattu ulkoasu on suunnitteluvaatimus. Ruostumattomat lukkorenkaat Vaihteiston kotelon sisään piilotetut puoltavat harvoin kumpaakaan.
 DIN 988 -tasaiset aluslevyt kuormanjakoon DIN 988 litteät aluslevyt hiili- tai ruostumattomasta teräksestä, saatavana karkaistuina tai karkaistumattomina, paksuus-, koko- ja pintakäsittelyvaihtoehdoilla kuormanjakoon. Näytä tuote →
Piilotetut muuttujat: Ra levitys, kiilto ja mittaus
Kaksi kelaa voivat olla sertifioituja 2B ja silti näyttää erilaiselta. Jyrsintäkarheus on vaihteluväli, ei piste: 0,15 µm:n käämi ja 0,45 µm käämi heijastavat valoa eri tavalla samalle leimatulle pinnalle, ja ostajat huomaavat toisessa toimituksessa, eivät ensimmäisessä. Kiilto 60°:ssa on nopein liikkeen lattiatarkistus erästä toiseen; kynän lukema 0,8 mm:n rajalla tasaisella pinnalla kolmessa kohdassa riittää sekalähetyksen saamiseen.
Tässä myös muistiinpanojen piirtäminen menee pieleen. Kirjoittaminen "2B-viimeistely, Ra 0.2 max" määrittelee jotain tiukempaa kuin suuri osa 2B-sarjasta tarjoaa, ja työntää hiljaa toimittajaa kohti BA:ta tai hylättyä erää. Huonompi on lämpökäsittely huomautus. Stressinpoisto 400 °C:ssa jättää oljensävyn, joka on poistettava peittauksella, ennen kuin osaa voidaan rehellisesti kutsua 2B:ksi – vaihe, joka on helppo ohittaa ja vaikea havaita visuaalisesti, kun osat on pakattu.
Mihin 2B ruostumattomat kiinnikkeet todella päätyvät
2B-kunnossa olevat lukkorenkaat, aluslevyt ja leimatut kannattimet määritetään silloin, kun pinta on toiminnallinen eikä koristeellinen. Karkea jakautuminen tyypillisten ohjelmien välillä näyttää tältä:
- 38% autoteollisuutta — pakoputket, jarrulaitteistot, voimansiirtoyksiköiden kiinnitysrenkaat.
- 22% tuulienergiaa — koneen sisäosat, kääntö- ja pitch-laitteistot, joissa kloridialtistus määrittää laadun.
- 18% rakentaminen — ankkurit, muottiliittimet, avoimet rakenteelliset kiinnikkeet.
- 12 % ruokaa ja kemikaaleja — missä puhdistettavuus on ulkonäköä parempi.
- 10% yleinen teollisuus — pumput, venttiilit, konesuojat.
Malli on johdonmukainen: 2B valitaan korroosionkestävyyden ja hinnan perusteella, ei ulkonäön perusteella. Tuuli- tai rakennuskokoonpanossa viimeistely tekee todellista työtä – sileämpi pinta pitää sisällään vähemmän roskia ja tarjoaa vähemmän rakoja kuin 2D – mutta kukaan ei koskaan näe sitä, kun liitos on suljettu.
 DIN 471 Ulkoiset renkaat akseleille Ulkoiset kiinnitysrenkaat akselin aksiaaliseen sijoittamiseen, saatavana hiili- tai ruostumattomasta teräksestä DIN471-koolla 3-1000 mm ja pintakäsittelyvaihtoehdoilla. Näytä tuote →
Sourcing Sequence: Viisi tarkistusta ennen ostotilauksen julkaisemista
1. Siirrä huomioteksti
Laita "2B" materiaaliriville, ei valmiiden osien riville, ja lisää erillinen ulkonäkövaatimus toimitetulle kiinnikkeelle.
2. Lue kelan todistus
Arvosana, myllylähde, viimeistelytunnus ja lämpönumero tulee olla siinä. Tarkista EN 10088-2 ASTM A480 -vastaavuus ennen korvaavan aineen hyväksymistä.
3. Suojaa pinta kuljetuksen aikana
PVC-kalvo tai lomitettu paperi pysäyttää naarmuuntumisen, joka kestää leimaamisen ja päätyy asiakkaan valitukseen näkyvissä aluslevyissä.
4. Määrittele jälkikäsittely
Rumpua, poista purseet ja passivoi ASTM A967:n mukaisesti – tai ilmoita nimenomaisesti, ettei jälkikäsittely ole sallittu. Hiljaisuus on paikka, josta kiistat alkavat.
5. Hyväksy fyysinen näyte
Säilytä viiteosa ja kiiltoluku ensimmäisen artikkelin raportin kanssa; Ra ei yksin ratkaise kiistaa siitä, mitä "matta" tarkoittaa.
Meidän omamme meisto- ja pintakäsittelyvirtaus kattaa valssauksen, lämpökäsittelyn, fosfatoinnin, ultraäänipuhdistuksen ja automatisoidun optisen lajittelun, jossa useimmat viimeistelykiistat ratkaistaan – ei tehtaalla, vaan nauhan jälkeenpäin käsittelevällä linjalla.
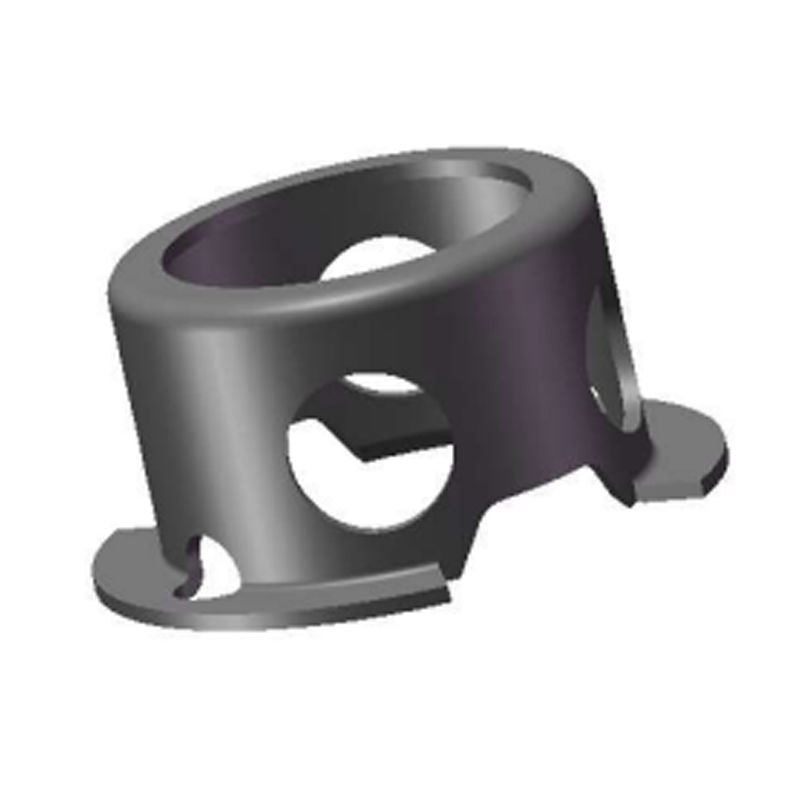
 Mukautetut korroosionkestävät halkaistut kiinnitysrenkaat Räätälöidyt epästandardit halkeamat kiinnitysrenkaat akseleille tai porauksille, jotka on valmistettu ruostumattomasta teräksestä tai muista korroosionkestävistä materiaaleista räätälöidyllä geometrialla ja pintakäsittelyllä. Näytä tuote →
Huolto, puhdistus ja vaatimustenmukaisuus
2B-kasvojen kanssa on helppo elää, kunhan kukaan ei hyökkää sitä vastaan väärällä kemialla. Käytännön opastus, joka kestää kentällä:
- Puhdista miedolla pesuaineella ja vedellä; huuhtele ja kuivaa. Kloridipohjaiset desinfiointiaineet ja valkaisuaineet jättävät materiaalivialta näyttäviä kuoppia.
- Tarkasta säännöllisesti teevärjäytysten varalta sen sijaan, että odotat vikaraporttia; värjäys on kosmeettista, pistesyttyminen ei.
- Vältä hiiliteräksen kosketusta asennuksen ja varastoinnin aikana – upotettu vapaa rauta päihittää tehtaan passivoitumisen viikoissa.
- Pidä leikkausnesteet ja kuivausaineet puhtaina; saastunut tärymalja siirtää rautaa koko erän yli.
Asiakirjoissa kolme viittausta kattavat useimmat auditoinnit: EN 10088-2 tai ASTM A480 itse 2B-merkinnälle, ASTM A967 valmistuksen jälkeiselle passivaatiolle ja ASTM A380 puhdistamiselle ennen huoltoa. Elintarvikkeiden kanssa kosketuksiin joutuviin ohjelmiin lisätään EY 1935/2004, ja kaikki eurooppalaiset asiakkaat odottavat RoHS- ja REACH-lausuntoja, jotka on sidottu lämpönumeroon, ei yleiseen sertifikaattiin. Erän jäljitettävyys kelaan asti tekee viimeistelyvaatimuksesta todennettavissa kahden vuoden kuluttua toimituksesta.
2B on hyvä oletus ja huono lupaus. Käsittele sitä ostamasi nauhan kunnona, kirjoita erillinen, mitattavissa oleva odotus saamallesi osalle ja täsmennä, mitä näiden kahden väliselle pinnalle tapahtuu - kaatuminen, passivointi, suojaus. Tämä yksittäinen muutos piirustuksen sanamuodossa estää useimmat argumentit, jotka alkavat karkeuslukemalla leikatusta reunasta.