Piirustus, jossa lukee vain "teräskarkaistu ja karkaistu, 45–50 HRC", jättää avoimeksi kolme päätöstä: mikä teräslaatu, mikä karkaisulämpötila toimittaja todella piti ja kuinka suuri osa toiminnallisesta reunasta voidaan poistaa. Nämä kolme vastausta ratkaisevat, pitääkö ulkoinen lukkorengas laakerin paikoillaan vuosikymmenen tärinän ajan vai rentoutuuko se hiljaa ensimmäisellä huoltovälillä.
Lyhyt vastaus: "karkaistu ja karkaistu" kuvaa sekvenssiä, ei ominaisuutta. Karkaisu austenitisoi teräksen noin 800–900 °C:ssa ja sammuttaa sen maksimikovuuteen; karkaisu heti sen jälkeen käsien sitkeys takaisin kontrolloidulla kovuuden hinnalla. Jousiteräksisten kiinnitysrenkaiden ja kiekkojousien tekniset tiedot asettuvat 42–52 HRC:n välille karkaisun jälkeen jossain 300–450 °C:n ikkunassa: riittävän kova kestämään aksiaalisen työntövoiman aiheuttamaa suolaamista, riittävän sitkeä kestääkseen asennuksen lukkopihdeillä.
Kaikki alla oleva on kirjoitettu osto- ja prosessipuolelta. Jokainen osa vastaa kysymykseen, jota ostajan, suunnittelijan tai laatuinsinöörin on lopulta puolustettava toimittajakokouksessa tai vikaraportissa.
Karkaisu ja karkaisu: mitä kukin vaihe todella ohjaa
Lämpökäsittely ei ole yksi toimenpide. Neljä vaihetta päällekkäin, ja jokaisella on oma ominainen vikatila. Heitä hämmentää se, miksi kaksi toimittajaa voivat molemmat sertifioida 48 HRC:n ja silti toimittaa osia, jotka käyttäytyvät kentällä täysin eri tavalla.
Austenitisoituminen, 800–900 °C
Liotuslämpötila ja aika määräävät, kuinka paljon hiiltä pääsee liuokseen. Aliliotus jättää pehmeät ferriittitaskut, jotka eivät koskaan kovettu; liiallinen liotus karkeuttaa viljaa ja maksaa sitkeyden lisäämättä lujuutta. Jousiteräkset, kuten 65Mn ja 50CrV4, toimivat tyypillisesti tämän alueen yläpäässä.
Sammutus
Öljy sopii seostettuihin laatuihin; vesi tai polymeeri sopii tavallisille hiililaaduille, kuten C67S. Sammutuksen on oltava riittävän nopea, jotta perliittinen nenä jää huomaamatta, ja riittävän hellävarainen, jotta se ei halkeile ohuita renkaan osia. Vääristymisestä päätetään tässä, ei karkaisussa.
Karkaisu, tyypillisesti 300–500 °C
Tämä on vaihe, joka määrittää toimitetun ominaisuuden. Alueen puolivälissä noin 20 °C karkaisulämpötila siirtää kovuutta 1–2 HRC:llä. Myös pitoajalla on merkitystä: osa, joka on vedetty sillä hetkellä, kun se saavuttaa lämpötilan, ei ole sama kuin tunnin ajan liotettu osa.
Paista pinnoituksen jälkeen
Kaikki sähköpinnoitetut osat, jotka ylittävät noin 32 HRC:n, sisältävät vetyhaurastumisen riskin. Paisto 190–230 °C:ssa, joka aloitetaan muutaman tunnin sisällä pinnoittamisesta, on vakiolievennys – ja se kuuluu ostotilaukseen, ei oletukseen.
Karkaisulämpötila määrittää kovuuden, sitkeyden ja vakauden
Alla oleva taulukko on hyödyllisin viite, kun piirustus antaa vain kovuuskaistan. Se näyttää, mitä karkaisulämpötilan muutos tekee 0,6–0,8 % hiilijousiteräkseksi, joka on öljykarkaistu noin 850 °C:sta.
Käytännön lukeminen on tärkeämpää kuin numerot. 46–52 HRC:n lukkorengas ja 40–46 HRC-levyjousi eivät ole sama tuote erilaisilla papereilla. Varmistusrengas tarvitsee pinnan kovuutta vastustaakseen uran seinämän raapimista; kiekkojousi tarvitsee korkeamman karkaisulämpötilan, jotta se voi poiketa miljoonia jaksoja ilman jatkuvaa säätöä.
 DIN 2093 kartiomainen levyjousi aksiaalisille kuormille Kartiomainen kiekkojousi aksiaalisille kuormituksille ja laippapaineen säilyttämiselle, DIN 2093 -kokotaulukolla, jousiteräksillä ja pintakäsittelyvaihtoehdoilla. Näytä tuote →
Standardit määräävät ikkunan, eivät prosessia. DIN 471 ja DIN 472 lukkorenkaita varten ja DIN 2093 lautasjousia varten määrittelevät kumpikin kovuusalueet ja sallitun hiilenpoiston. Toimittaja, joka ilmoittaa vain "45–50 HRC", ilmoittaa tuloksen ilman prosessitakuuta.
Indikaattorit, jotka määräävät kenttäelämän
Kovuus on sertifikaattiin painettu numero. Väsymyselämän määrää neljä asiaa, joita siinä harvoin esiintyy ollenkaan.
- Hiilenpoisto. Pehmeä, hiiltä tyhjentynyt iho toiminnallisessa reunassa on klassinen syy lukkorenkaan varhaiseen rikkoutumiseen. Hyvä käytäntö rajoittaa sen 0,02 mm:iin kantavalla reunalla ja tarkistaa sen kiillotetulta poikkileikkaukselta, ei silmästä.
- Säilytetty austeniitti. Noin 5 %:n yläpuolella austeniitti muuttuu käytössä karkaisemattomaksi martensiitiksi: rengas kasvaa ja istuvuus muuttuu. Toinen temperointi tai kryogeeninen käsittely laskee sen.
- Raekoko ja inkluusiopitoisuus. Hienorakeinen (ASTM 7 tai hienompi) antaa 48 HRC -renkaan kestää iskukuormituksen. Liian kuumasta austeniittikylvystä peräisin olevat karkeat rakeet eivät koskaan näy kovuustodistuksessa.
- Reunan laatu. Leimatuissa renkaissa on leikkausvyöhyke ja murtumisalue. Vetoreunan purse tai mikrohalkeama tulee väsymisen alkamiskohtaksi kauan ennen uran kulumista.
Koska nämä muuttujat asetetaan uunin sisällä eikä lopputarkastuksessa, prosessin reitti on tärkeämpi kuin pelkkä sertifikaatti. Meidän omaa tuotantovirtaa pitää tyhjennyksen, lämpökäsittelyn, fosfatoinnin ja automatisoidun optisen lajittelun samassa laatujärjestelmässä, mikä tekee erien kovuuden toistettavuudesta tarkastettavissa, ei anekdoottia.
Missä karkaistuja ja karkaistuja kiinnikkeitä tekevät työnsä
Karkaistut ja karkaistut osat keskittyvät aina, kun tärinä ja lämpökierto kohtaavat liitoksen, jonka on pysyttävä tiiviinä ilman hitsausta.
Autojen voimansiirto ja jarrut - noin 42 %
Tuulivaihteistot ja nousujärjestelmät - noin 22 %
Rakennus- ja maatalouskoneet - noin 18 %
Teolliset vaihteistot ja pumput - noin 12 %
Muut yleiskoneet - noin 6 %
Yllä oleva jako kuvastaa näkemäämme tarjousyhdistelmää markkinatutkimuksen sijaan, mutta se selittää kuvion. Kiinnitysrenkaat ovat listan kärjessä, koska ne ovat yleensä halvin osa kalliissa kokoonpanossa ja se, jonka vika aiheuttaa eniten sivuvaurioita. Erityisesti tuulisovellukset vaativat jotain vaikeasti määriteltävää pelkästään kovuuden perusteella: 42–50 HRC, alhainen hiilenpoisto ja fosfaatti- tai sinkkihiutaleviimeistely, joka ei haurauta rengasta.
Useimmiten pyydetty tuote on tavallinen akselirengas, koska se on oletusarvoinen aksiaalinen paikannus vaihteiston, pumpun ja moottorin suunnittelussa.
 DIN 471 Ulkoiset renkaat akselin aksiaaliseen kiinnitykseen Akselin lukkorenkaat aksiaaliseen sijaintiin ja siirtymän ohjaukseen, DIN 471 -koot 1000 mm:iin asti, hiili- tai ruostumaton teräs ja pinnoitevaihtoehdot. Näytä tuote →
Määrittäminen ja ostaminen: Viisivaiheinen tarkistus
Useimmat kovuuskiistat juontavat juurensa ostotilaukseen, jossa nimettiin numero eikä mikään muu. Viisi erittelyriviä poistavat lähes kaiken tämän riskin.
1. Nimeä standardi. Standardit DIN 471, DIN 472, DIN 2093 ja niiden vastaavat määrittelevät jo kovuusalueet, uran geometrian ja testausmenetelmät. Vakionumeron ostaminen poistaa suurimman osan argumentista ennen kuin se alkaa.
2. Anna ikkuna ja menetelmä. Alue, kuten 44–50 HRC, sekä ilmoitettu muunnosreitti (HV1 muutettu HRC:ksi ohuille osille) estää klassisen kiistan, jossa 1,2 mm:n rengas lukee eri tavalla pöytätestauksessa.
3. Sulje karkaisulämpötila. Kirjoittaminen "karkaistu alle 350 °C" estää toimittajaa lyömästä kovuutta lyhyellä, matalan lämpötilan lämpötilalla, joka jättää osan hauraaksi käytössä.
4. Aseta hiilenpoisto- ja reunarajat. Yksi spesifikaatiolauseke ja yksi tarkastus saapuvan tarkastuksen yhteydessä poistavat koko vikatilan riskirekisteristä.
5. Vaadi erän jäljitettävyyttä. Uuni-, erä-, lämpökäsittelykaavio, kovuusmittaus ja pinnoitusleivontapöytäkirja – asiakirjat, jotka tekevät kanteen puolustettavan vuoden kuluttua.
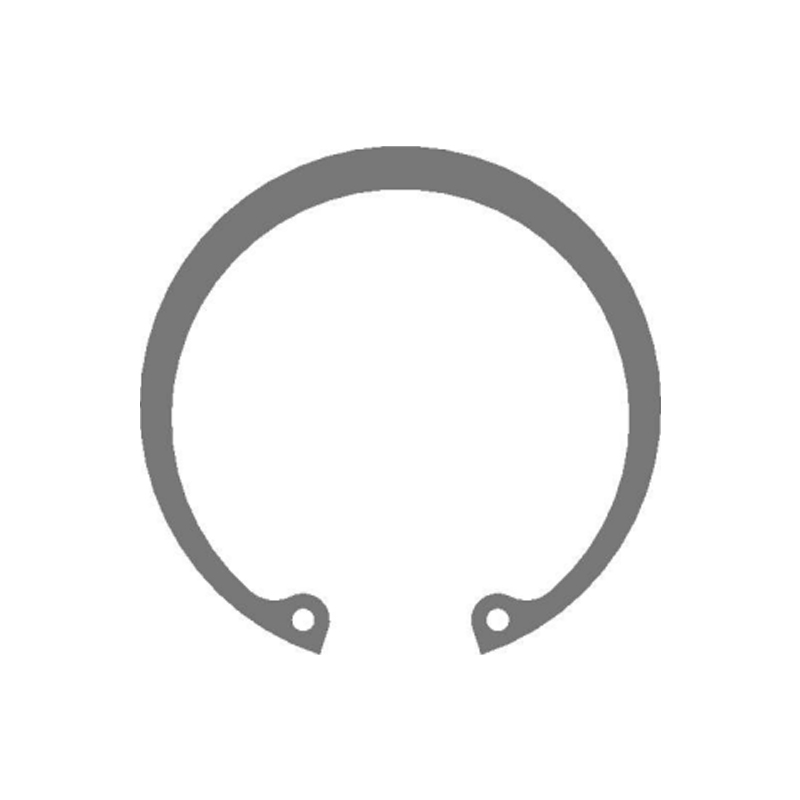 DIN 472 metriset sisäiset ympyrät porauksen säilyttämiseen Sisäiset lukkorenkaat aksiaaliseen kiinnitykseen koneistetuissa porauksissa, DIN 472 metriskoot, hiili- tai ruostumaton teräs ja pintakäsittelyvaihtoehdot. Näytä tuote →
Kun piirustus on erityinen - offset-korvake, poikkeava uran leveys, kannatin, joka myös säilyttää laakerin - määritystyö vain siirtyy aikaisemmin. Meidän räätälöity leimaus ja rengaskehitys reitti alkaa uran mitoilla ja kuormatilanteella luettelonumeron sijaan, mikä on yleensä nopein tapa ratkaista kovuuskysymys, johon standardi ei vastaa.
Huolto, uudelleenkäyttö ja vaatimustenmukaisuus
Ominaisuudet, jotka tekevät karkaistuista ja karkaistuista osista luotettavia, tekevät myös niiden kunnosta vaikeasti arvioitavissa. Muutamat säännöt pitävät kokoonpanot rehellisinä ensimmäisen uudelleenrakennuksen jälkeen.
- Älä käytä uudelleen lukkorengasta tai levyjousta irrottamisen jälkeen. Mukavuutta tuottava karkaisu tarkoittaa myös kerran levitettyä rengasta, joka on kerran irrotettu.
- Etsi naarmuttavaa korroosiota uran seinämästä joka huollossa. Kiillotettu todistajamerkki tarkoittaa liikettä, mikä tarkoittaa, että uran leveys tai renkaan paksuus on toleranssin ulkopuolella.
- Säilytä pinnoituksen jälkeinen paistotietue jokaisesta sinkitystä osasta, jonka kovuus on yli 32 HRC. Jos tietue puuttuu, kohdella erä epäilyttävänä eikä hyväksyttävänä.
- Sido pinnoitustodistukset tunnustettuihin menetelmiin: suolasuihku ISO 9227:n mukaan, vetyhaurastumisen seulonta standardin ISO 15330 mukaan tai ASTM F1940, jos pinnoitusspesifikaatio vaatii sitä.
- Laita materiaalisertifikaatit EN 10204 3.1:een, PPAP-dokumentaatioon ja muutos-ilmoituslausekkeeseen toimitussopimukseen, älä kansioon, jota kukaan ei avaa.
Säännellyissä toimitusketjuissa – autoteollisuudessa IATF 16949:n mukaisesti tai tuuliteollisuudessa asiakaskohtaisen laatusopimuksen mukaisesti – lämpökäsittelyä käsitellään tavallisesti erikoisprosessina, joka vaatii päteviä käyttäjiä, kalibroituja uuneja ja jatkuvaa karttatallennusta. Ostajat, jotka pyytävät uunikaaviota kerran, ensimmäisellä tilauksella, ovat yleensä niitä, joiden ei koskaan tarvitse suorittaa vikatutkimusta myöhemmin.
Karkaistu ja karkaistu teräs on luotettava vastaus tiettyyn kysymykseen: miten komponentti pysyy paikallaan kuormituksen alaisena tekemättä siitä hauras? Vastaa, että materiaalilaadulla, karkaisualueella, hiilenpoistorajalla ja dokumentoidulla paistolla, ja osa käyttäytyy suunnitellusti. Vastaa siihen pelkällä kovuusluvulla, ja piirustuksen seuraava versio kirjoitetaan vikaraportilla.