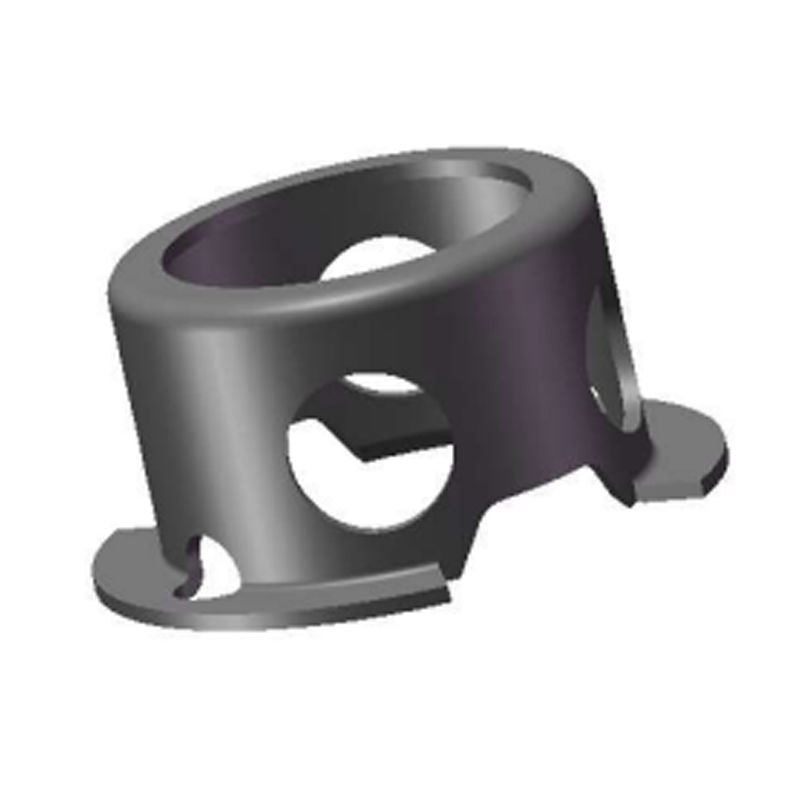
Rannikkotuulipaikka veti ruostumattomasta teräksestä valmistettua lukkorengasta alumiinin vaihteiston reiästä 14 kuukauden käytön jälkeen. Kiinnike näytti vielä uudelta. Sen takana oleva alumiiniura oli peitetty valkoisella oksidijauheella, uran seinämä oli noin 0,1 mm ylimitoitettu ja lukkorenkaan lukittava laakeri oli jo alkanut kulkea aksiaalisesti. Teräksessä ei ollut mitään vikaa, ja juuri siksi tämä vikatila liukuu kiinni kiinnittimen ympärille rakennetuista tarkastussuunnitelmista.
Ruostumaton teräs alumiinin korroosiossa on suunnittelutulos, ei materiaalivika. Aina kun ruostumaton lukkorengas, pultti, aluslevy tai kannake jakaa kostean, kloridia sisältävän pinnan alumiinin kanssa, alumiinista tulee anodi ja se luopuu metallista ruostumattoman teräksen suojaamiseksi. Hyödyllinen kysymys ei ole, mikä metalli on parempi, vaan se, kuinka paljon alumiinia sinulla on varaa menettää, missä käyttöliittymässä ja kuinka monen käyttövuoden aikana.
Lyhyt versio: alumiini on anodi, ruostumaton teräs katodi, ja nousu 304:stä 316 litraan ei muuta juuri mitään alumiinin kärsimyksen nopeudessa.
- Merivedessä alumiiniseokset ovat lähellä -0,75 V vs. SCE, kun taas ruostumaton 316 on lähellä -0,05 V, mikä on noin 0,7 V:n rako.
- Yli 0,25 V:n potentiaalieroa pidetään riskialttiina valvotuissa ympäristöissä ja yli 0,5 V:n meripalveluissa.
- Vaurioasteikko katodi-anodipinta-alasuhteella, kloridin viipymäajalla ja rakogeometrialla, ei piirustuksen metalliseoslaadulla.
- Luotettava korjaus on rikkinäinen sähköpolku, hallittu tyhjennys tai tarkoituksella valittu uhrautuva osa.
Kolme ehtoa ja miksi alumiini aina häviää
Galvaaninen kenno tarvitsee kaikki kolme seuraavaa kerralla. Poista mikä tahansa niistä ja alumiini säilyy:
- Metallikontakti ruostumattoman osan ja alumiinirakenteen välillä.
- Potentiaaliero on riittävän suuri ohjaamaan virtaa, noin 0,6–0,7 V passiiviselle ruostumattomalle teräkselle alumiinia vastaan kloridiolosuhteissa.
- Jatkuva elektrolyyttikalvo, joka yhdistää molemmat metallit: merisuihkujäämät, kondensaatio, pesuvesi ja jäänpoistosuolajäämät ovat kaikki päteviä.
Alumiini suojaa itseään 2–4 nm:n oksidikerroksella, joka uudistuu sekunneissa kuivassa ilmassa, minkä vuoksi ruostumattomilla kiinnikkeillä varustetut sisäalumiinikokoonpanot kestävät usein vuosikymmeniä. Kloridi hyökkää paikallisesti: oksidi hajoaa yhdessä kohdassa, kuoppa aukeaa, ja kuopan sisällä oleva liuos voi pudota pH-arvoon 3-4 samalla kun ympäröivä pinta pysyy passiivisena. Kuoppa kasvaa sisäänpäin, vaikka näkyvä pinta näyttää vielä hyvältä.
Anodi on määrätty, ei neuvoteltu
Alumiini istuu galvaanisessa sarjassa selvästi ruostumattoman teräksen alapuolelle. Virta kulkee alumiinista ruostumattomaan teräkseen, joten alumiini menettää massaa riippumatta siitä, kumpi osa on suurempi.
Pinta-alasuhde määrittää nopeuden
Pieni ruostumaton ruuvi suuressa alumiinilevyssä levittää häviön ohueksi. Suuri ruostumaton levy, jossa on pieni alumiinirunko keskittää virran pieneksi anodiksi ja leikkaa syvän kuopan.
Raot pitävät solun hengissä
Kierreurat, aluslevyn pinnat ja kannatinliitokset sitovat kloridia ja pitävät kosteutta paljon kauemmin kuin avoimet pinnat rajoittaen samalla happea.
Lukkorengas- ja aluslevykokoonpanoissa herkät pinnat ovat kapeita ja ennakoitavissa: uraseinämä alumiinireiässä, akselin olake ulkoisen lukkorenkaan takana ja kosketusnauha tasaisen tai belleville-aluslevyn alla. Nämä kohdat ovat vaikeimmin tarkastettavat ja helpoin jättää pois pinnoitteen eritelmistä.

Kiinnitysvaihtoehdot ja mitä kukin valinta tekee alumiinille
Alla oleva vertailu kattaa valinnat, jotka suunnittelutiimit todella määrittävät samalle alumiiniliitokselle kloridipitoisessa ympäristössä.
Yksi muuttuja, joka on helppo jättää huomiotta: lämpökäsittely ja pinnan viimeistely muuttavat leimattujen osien korroosiokäyttäytymistä enemmän kuin useimmat ostotiedot myöntävät. Passivoitu 316L lukkorengas ja passivoimaton voi käyttäytyä eri tavalla samassa urassa - lämpökäsittelyn ja pintapinnoitteen vaikutus meistettyyn lukkorenkaan korroosionkestävyyteen kannattaa lukea ennen piirustuksen pysäyttämistä.
Piilotettu metriikka: Katodi-anodi-aluesuhde
Useimmat tekniset tiedot pysähtyvät "käytä ruostumatonta terästä". Muuttuja, joka päättää kuinka syvälle vaurio menee, on se, kuinka paljon katodista ruostumatonta pintaa on sähköisesti kytketty kuinka paljon anodista alumiinia.
Indeksi nousee jyrkästi yli 10:1. Siksi pieneen alumiinirunkoon pultattu ruostumaton kannatin on huonompi galvaaninen rakenne kuin ruostumaton lukkorengas isossa alumiinikotelossa, vaikka molemmat käyttävät samaa terästä. Lukkorenkaan avulla metallihäviö leviää uran ympärille; kannattimen avulla virta keskittyy ja leikkaa kuopan muutaman kauden sisällä.
Ympäristö moninkertaistaa kaiken. C2-sisäkokoonpano voi olla kaksi suuruusluokkaa miedompi kuin sama geometria C5-M rannikkoasennuksessa, ja jos liitoksessa näkyy jäänestosuolaa, oletetaan, että kenno on jännitteinen ensimmäisestä päivästä lähtien.
Missä alumiinin ja ruostumattoman teräksen sekaliitokset näkyvät
- Auto- ja akkurakenteet: 34 %
- Rakennusten julkisivut ja verhoseinät: 22%
- Tuuli- ja voimalaitteet: 18 %
- Meri- ja offshore-varusteet: 14 %
- Yleinen teollisuus ja LVI: 12 %
Jako on suuntaa-antava, mutta eroilla on merkitystä. Autojen alaosan nivelet kohtaavat roiskeita ja kivimurtumia; tuuli- ja offshore-laitteiden on kestettävä pitkiä huoltovälejä; julkisivut ja verhoseinät joutuvat kestämään vuosikymmeniä ilman realistista pääsyä korjauksiin. Jokainen tapaus vaihtelee riippumatta siitä, luotatko eristykseen, viemäriin tai uhrautuvaan pinnoitteeseen.

Viisivaiheinen valintasarja
Käy nämä läpi järjestyksessä, koska jokainen vaihe muuttaa seuraavan arvon.
- Luokittele ympäristö ISO 9223:lla (C1–CX). Mitä tahansa C3:n tai sitä korkeamman tason tai kloridialtistusta tulee käsitellä elävänä galvaanisena kennona.
- Tunnista, mikä osa on anodi, ja arvioi katodin ja anodin pinta-alasuhde. Päätä etukäteen, mikä komponentti sinulla on varaa menettää.
- Katkaise tai ohjaa piiri: PA66-GF- tai PET-eristeen aluslevyt ja holkit, PTFE-pinnoitetut kiinnikkeet, anodisoidut ja tiivistetut alumiiniset kosketuspinnat tai liimattu eristävä välilevy.
- Määritä metalli ja viimeistely: 316L (A4) ASTM A967 passivoinnilla, jos kloridia on läsnä, tai sinkki-nikkelipinnoitus, jossa pinnoitettu teräsosa on hyväksyttävä. Pidä silitys vapaana alumiinipinnoilta käyttämällä erityisiä ruostumattomia työkaluja ja puhtaita työasemia.
- Todista se kaapissa: ISO 9227 neutraali suolasuihku 720 tunnin kohdalla perusviivana, VDA 233-102 syklinen testaus autojen ohjelmille, tarkista sitten vääntömomentin säilyminen ja urien kuluminen kuorituista kokoonpanoista.
Jos vakioluetteloosat eivät sovi liitoksen geometriaan, räätälöity leimaus ja muovaus on yleensä halvempi tapa kuin kotelon uudelleensuunnittelu. Dongbo Fastener juoksee räätälöity lukkorengas ja leimauskehitys työkaluista viimeistelyyn, jolloin eristysgeometria ja kiinnitysominaisuus voidaan ratkaista yhdessä komponentissa eikä irrallisten aluslevyjen pinossa.

Huolto, puhdistus ja vaatimustenmukaisuus
- Puhdistus: Pidä pesuliuosten pH neutraalina, noin 5-8. Kaustinen sooda liuottaa alumiinioksidikerroksen, kloridipohjaiset puhdistusaineet jättävät kuoppakemian paikoilleen ja teräsvilla siirtää vapaata rautaa pinnalle.
- Tarkastus: C4- ja C5-kohteissa tarkasta jokaisessa eri metallien kosketuspisteessä vuosittain valkoisen oksidin kukinta, ruostumattoman teräksen värjäytyminen ja vääntömomenttihäviö. Uran seinämän mitat ovat varhaisin kova ilmaisin häiriöistä.
- Dokumentaatio: ASTM G82 galvaanisen sarjan valintaan, EN 1999-1-1 alumiinirakenteille, ISO 9223 korroosioluokkaan, ASTM A967 passivointiin, ISO 9227 ja VDA 233-102 testaukseen.
- Jäljitettävyys: Erätietueet, jotka yhdistävät lämpökäsittelyn ja pintakäsittelyn kuhunkin tuotantoerään, antavat mahdollisuuden jäljittää korroosiovalituksen tiettyyn prosessimuutokseen arvaamisen sijaan.
Käytännön johtopäätös on suoraviivainen. Valitse ruostumattomasta teräksestä valmistettu laatu kiinnittimen oman säilymisen vuoksi ja valitse eristys, tyhjennys ja viimeistely alumiinin säilymisen kannalta. The valvottu valmistus- ja viimeistelyprosessi osan takana on se, mikä saa eron kestämään huollossa, ei todistuksessa oleva metalliseoksen nimi.