Piirustuksessa lukee "kylmävedetty teräs", mutta ostotilaus vaatii prosessin, temperoinnin ja toleranssin. Tämä on tavallinen rako, kun akselin lukkorengas, laakerin pidike, levyjousi tai meistetty aluslevy siirtyy prototyypistä sarjatoimitukseen. Kylmävedetty teräs ei ole yhtä laatua; se on tila, joka syntyy vetämällä kuumavalssattua tankoa tai lankaa muotin läpi huoneenlämpötilassa. Tuloksena on tasaisempi, suorempi, mitoiltaan yhtenäisempi raaka-aine, jolla on suurempi lujuus, mutta myös jäännösjännitys ja pienempi sitkeys, jotka on ennemminkin suunniteltu kuin oletettava. Kiinnittimien osalta käytännön etu on vähemmän mitoitusyllätyksiä puristimessa tai sorvauskeskuksessa; Käytännön riskinä on, että "kylmävedetty" käsitellään täydellisenä eritelmänä.
Alin rivi joukkueiden ostamiseen
- Kylmävedetty teräs on prosessiehto, ei laatu. Määritä pohjateräs, vedon pienennys, lämpökäsittely ja lopulliset mekaaniset ominaisuudet.
- Tiukat toleranssit ja hilseilemättömät pinnat vähentävät toissijaista työstöä ja romua, erityisesti lukkorenkaissa, aluslevyissä ja ohuissa stanssatuissa osissa.
- Lujuus kasvaa ja sitkeys laskee. Takaisinjousitus, halkeilu ja jäännösjännitys tarvitsevat validointia muotoilussa ja lämpökäsittelyssä.
- Vertaa hintaa valmiiden osien tuoton perusteella, ei kilogrammaa kohti. Suoruus, lähes verkkoosuus ja vakaa syöttö voivat alentaa kokonaiskustannuksia.
Mitä kylmäveto muuttaa teräksessä
Kylmäveto alkaa kuumavalssatulla tankolla tai langalla, joka puhdistetaan, päällystetään voiteluaineella, vedetään muotin läpi, suoristetaan ja leikataan. Suulakepuristus kylmätyöstää pintaa ja puristaa profiilin. Tyypilliset vedokset tarkentavat halkaisijaa ja soikeutta, parantavat suoruutta ja tuottavat sileän lopputuloksen. Koska materiaali pysyy uudelleenkiteytyslämpötilansa alapuolella, dislokaatiot lisääntyvät, mikä lisää veto- ja myötölujuutta samalla kun venymä pienenee. Kompromissi on varastoitua energiaa: jäännösjännitys ja kovempi pinta voivat auttaa tai vahingoittaa myöhempää tyhjennystä, lyömistä ja taivutusta.
Suvaitsevaisuus ja suoraviivaisuus
Kylmävedetyn tangon halkaisija ja suoruus ovat yleensä tiukemmat kuin kuumavalssatut. Tällä on merkitystä tankosyöttösorveissa ja progressiivisissa puristimissa, joissa pienestä syöttövaihtelusta tulee romua tai työkalun kulumista.
Pinnan kunto
Kalkkiton, tasaisempi pinta parantaa muotin käyttöikää ja pinnoitteen tasaisuutta. Tarkista silti saumat, kierrokset, hiilenpoisto ja käsittelyjäljet, koska kosmeettinen parannus voi piilottaa pituussuuntaisen vian.
Mekaaninen nosto
Alan kylmävetotiedot osoittavat, että vakioveto voi nostaa vetolujuutta noin 25–30 %. Myös myötölujuus kasvaa, kun taas venymä ja alueen pieneneminen laskevat.
Stressi ja muotoutuvuus
Jäännösjännitys voi aiheuttaa vääristymiä uurteen, lyönnin tai lämpökäsittelyn jälkeen. Jännitystä vähentävä hehkutus saattaa olla tarpeen kovassa muovauksessa tai osissa, joiden on säilyttävä tasaisina koneistuksen jälkeen.
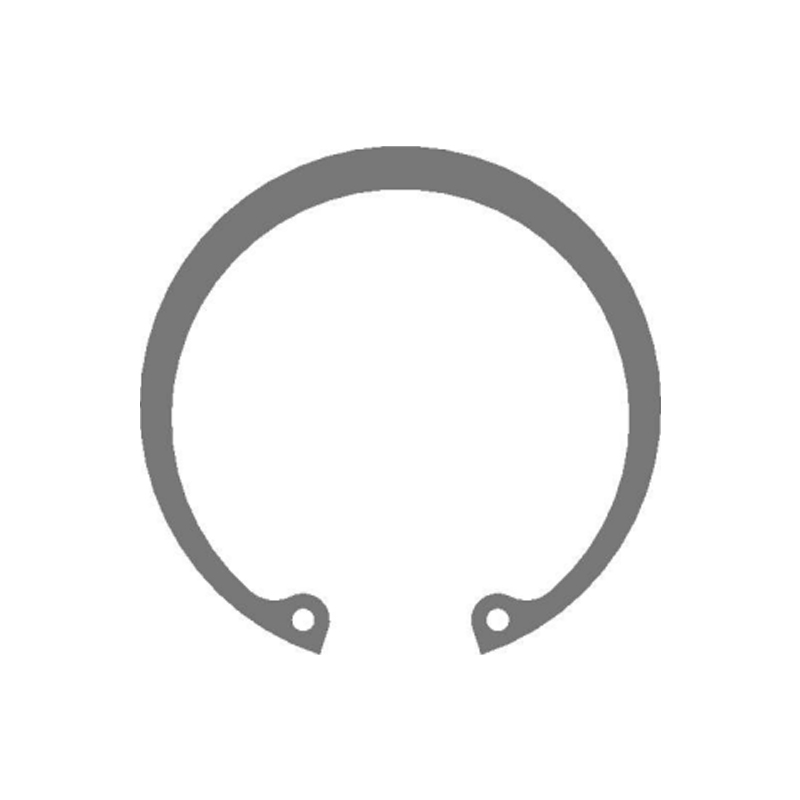
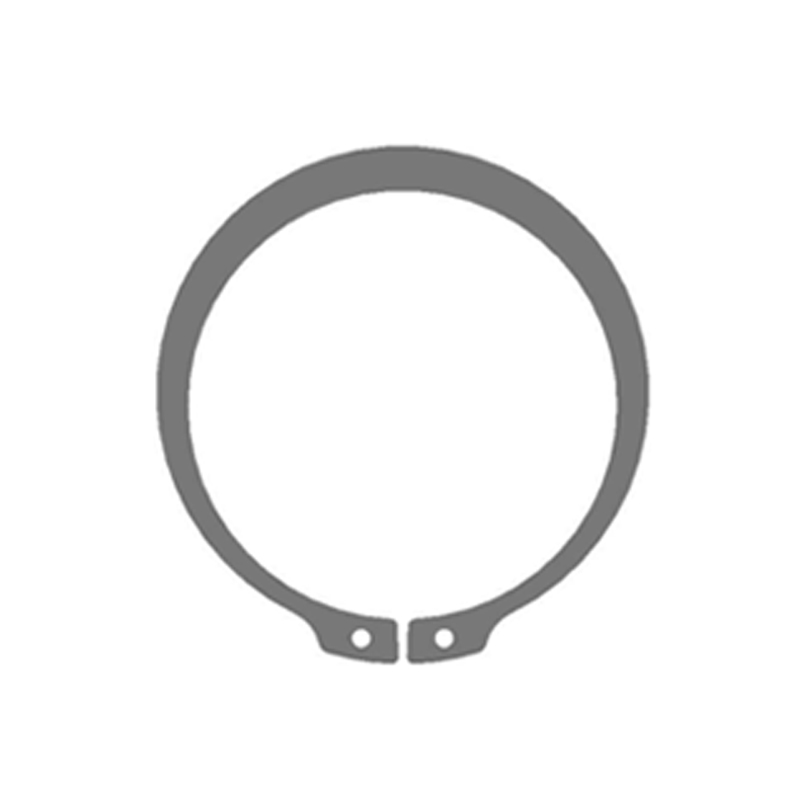
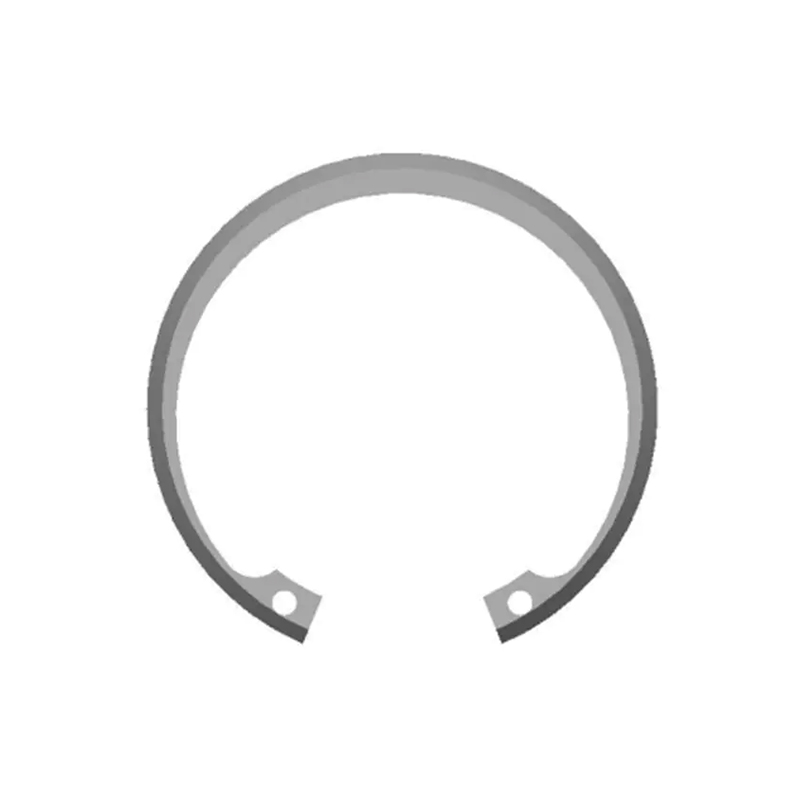
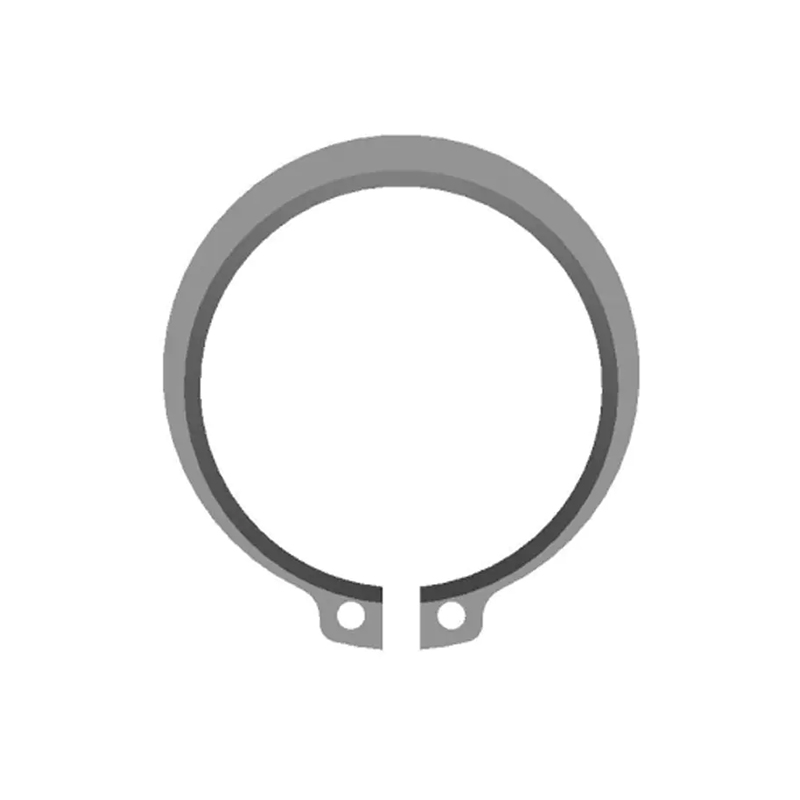
Akselin lukkorengas on hyödyllinen esimerkki. Renkaan on asetuttava uraan, kestettävä aksiaalista kuormitusta ja kestettävä asennus ilman pysyvää asennusta. Jos raaka-aine on kylmävedettyä, mutta jännityksenpoistovaihe jätetään väliin, osa voi läpäistä mittatarkastuksen ja silti halkeilla korvakkeissa. Tyypillisessä akselin kiinnityssovelluksessa vertaa uran geometriaa ja materiaalin kuntoa vakioperheeseen, kuten:
 DIN471 Ulkoiset rengasrenkaat akseleille Vertaa uran geometriaa ja materiaalin kuntoa tällä DIN471-perheellä, jossa on lueteltu akselin kiinnitysrenkaiden koot, kuormituskapasiteetit, materiaalit ja pintakäsittelyt. Näytä tuote →
Piirustustekstissä tulee ilmoittaa perusteräslaatu, langan tai tangon kunto ja lopullinen kovuus, ei vain "kylmävedettyä terästä".
Kylmäveto vs kuumavalssattu vs kylmävalssattu: käytännön vertailu
"Kylmävalssattua" ja "kylmävedettyä" käytetään usein keskustelussa vaihtokelpoisina, mutta ne eivät ole sama ostoreitti. Kylmävalssaus vähentää paksuutta myllyssä; kylmäveto vetää pyöreän tai muotoillun osan muotin läpi. Molemmat työstökarkaiset teräkset, mutta mittatulos, muotokyky ja kustannuspohja eroavat toisistaan.
Vertailu on suuntaavaa ja riippuu teräslaadusta, vedon vähentämisestä ja lämpökäsittelystä.
Hankinnoissa tulisi verrata kokonaiskustannuksia, ei pelkästään baarihintaa. Kylmävedetty tanko voi maksaa enemmän kilolta, mutta se voi eliminoida oikaisun, vähentää koneistusvaraa ja vakauttaa puristimen syöttöä. Koska kylmäveto muuntaa jyrsintävaihtelun kontrolloiduksi raaka-aineeksi, saapuvan materiaalin ohjaus, lämpökäsittely ja pinnan esikäsittely ovat yhtä tärkeitä kuin vetohuomautus; toimittaja talon sisällä valmistuksen ja lämpökäsittelyn valvonta voi pitää noita muuttujia julkaisusta julkaisuun.
Piilotetut mekaaniset vaikutukset Ostajien tulee tarkistaa
Näkyvä hyöty on mittasuhteista. Piilotetut vaikutukset ovat mekaanisia ja jäännösvaikutuksia. Alla olevassa kaaviossa käytetään suuntaindeksejä, jotka osoittavat, mitä tavallinen kylmäveto tyypillisesti tekee kuumavalssatulle raaka-aineelle. se on seulontaapu, ei hyväksymisraja.
Kuumavalssattu tensile: 100
Kylmävedetty tensile: 125–130
Kylmävedetty yield: 115–125
Mutavuus: 70–85
Suoruusvahvistus: korkea
Käytä näitä indikaattoreita kysyäksesi parempia kysymyksiä. Ostoeritelmässä tulee määritellä testausmenetelmät, näytteenotto ja se, ovatko ominaisuudet taattu vetotankoon vai lämpökäsittelyn jälkeen. Tarkista veto- ja myötölujuus, venymä, kovuus, jäännösjännitys tai jännityksenpoistotila, pintavirheet ja suoruus. Suorita muovauskoe osille, jotka on uritettu, muotoiltu tai taivutettu vetämisen jälkeen, joka sisältää varsinaisen erän ja voitelun.
- Kysy, tarjoaako mylly tai laatikko mekaanisia ominaisuuksia lopullisessa kylmävedetyssä koossa.
- Vahvista jännityksenpoistohehkutus, kun kappaleessa on tiukka tasaisuus tai voimakas muovautuminen.
- Tarkista pieniosaisten lukkorenkaiden ja jousimaisten aluslevyjen saumat ja hiilenpoistorajat.
Mihin kylmävedetty teräs sopii: levitysseos
Kylmävedetty teräs on yleistä, kun pieni osa joutuu kantamaan kuormitusta pienellä työstyksellä: autojen puristimet ja kiinnitysrenkaat, tuuliturbiinin nousu- ja suuntauskokoonpanot, rakennustarvikkeet ja yleiset koneet. Alla oleva yhdistelmä on havainnollistava suunnittelunäkymä kylmävedetyille kiinnikkeille ja meistetyille komponenteille, ei markkinatilasto.
Autot ja liikenne — 45 %
tuuli ja energia – 25 %
Rakennuslaitteet – 20 %
Yleiskoneet – 10 %
Tuuli- ja raskaissa laitteissa suuren kuormituksen levyjouset ja kiinnitysrenkaat on usein määritelty kylmävedetyllä tai kylmävalssatulla nauhalla, koska esijännityksen on pysyttävä vakaana tärinän vaikutuksesta. Edustava suuren kuormituksen levyjousiperhe on:
 DIN2093 korkeakuormaiset Belleville-jousialuslevyt Katso tämä DIN2093-levyjousiperhe, joka tarjoaa vakaan aksiaalisen esijännityksen sekä materiaali- ja pinnoitusvaihtoehdot, jotka sopivat tärinä- ja tiivistyssovelluksiin. Näytä tuote →
Sama logiikka pätee autojen laakerien pidikkeisiin ja rakennustarvikkeisiin: kylmäveto auttaa pitämään yhtenäisen aihion, mutta pinnoite, kovuus ja asennussuunta määrittävät silti kentän suorituskyvyn.
Hankinnan ja suunnittelun työnkulku
Toimiva valintaprosessi pitää materiaalin, muotoilun ja tarkastuksen sidottuna osatoimintoon. Käytä tätä järjestystä, kun kylmävedettyä terästä ehdotetaan kiinnitysrenkaaksi, aluslevyksi tai leimaamiseksi.
- Määritä toiminto: aksiaalinen pidätys, esijännitys, kuorman jakautuminen tai rakennetuki. Toiminto määrittää sallitun kovuuden, sitkeyden ja tasaisuuden.
- Korjaa peruslaatu ja kylmävedetty kunto. Ilmoita teräslaatu, vedon vähennysalue ja vaaditaanko jännityksenpoistoa.
- Aseta toleranssit sopivuuden, ei jyrsintämukavuuden mukaan. Uran leveyden, renkaan paksuuden ja reiän tai akselin välyksen tulee ohjata mittakuvausta.
- Vaadi mekaanisia ja metallurgisia raportteja. Sisällytä vetolujuus-, myötö-, venymä-, kovuus- ja pintavirherajat, jos ne vaikuttavat kokoonpanoon.
- Vahvista muotoilu ja lämpökäsittely yhdessä. Takaisinjousi lyönnin jälkeen, korvakkeen halkeilu ja vääntyminen kovettumisen jälkeen ovat prosessiongelmia, eivät vain materiaalikysymyksiä.
- Lukon vaihdon ohjaus. Perusteräslähteen, vetomuotin kulumisen, hehkutusjakson ja pinnoituserän pitäisi käynnistää tarkistus ennen toimitusta.
Jos piirustus siirtyy vakiorenkaiden ulkopuolelle kiinnikkeisiin, rajoitinkorkeisiin tai erikoismuotoisiin renkaisiin, ota leimaustoimittaja piirustuksen tarkasteluun ennen työkalun leikkaamista. Aikaisin tuotteen räätälöinti työ voi estää kylmävedetyn raaka-aineen valitsemisen geometriaan, jota se ei voi muodostaa taloudellisesti.
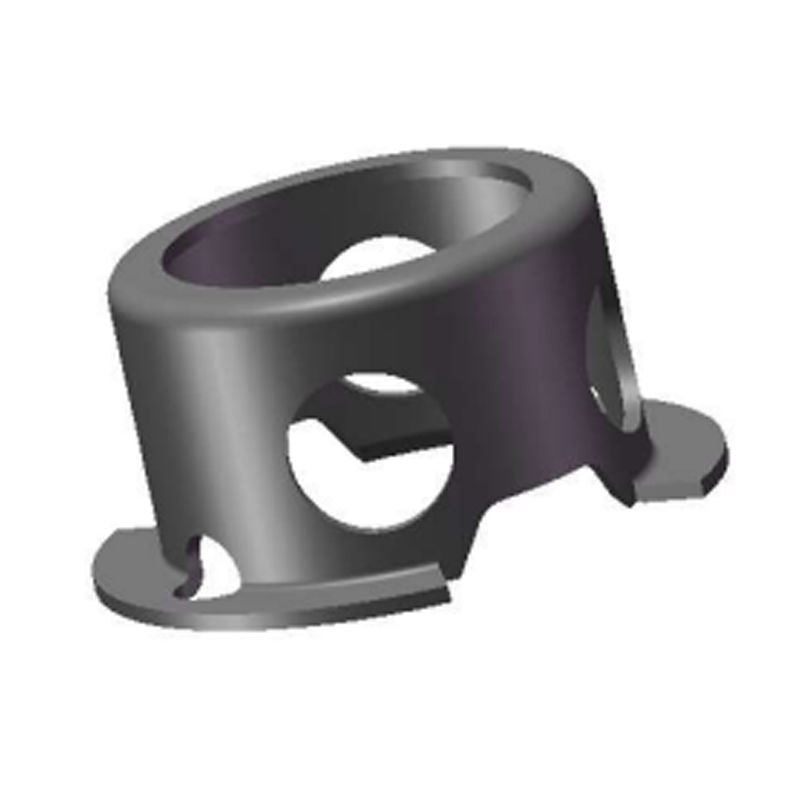 Mukautetut kulutusta kestävät rajahäkit Erikoismuotoisten renkaiden ja rajahäkkien kohdalla tämä mukautettu leimattu komponentti tukee piirustusten tarkistusta materiaalien, pintakäsittelyn ja muotinkehitysvaihtoehtojen avulla. Näytä tuote →
Huomautuksia ylläpidosta, jäljitettävyydestä ja vaatimustenmukaisuudesta
Kylmävedetty teräs on herkempi varastointiin kuin kuumavalssattu teräs, koska siinä ei ole valssihilsettä, joka puskuroi kosteutta. Muutama käytännöllinen valvonta suojaa sijoitusta vastaanottamisen jälkeen.
- Säilytä tankoa ja lankaa kuivassa, korkeassa paikassa ja vältä kondensaatiojaksoja. Kylmävedetyt pinnat voivat leimahtaa ruostetta nopeasti.
- Suojaa suorat tangot taipumiselta ja kierrettyä lankaa taipumiselta; vaurioiden käsittely voi kumota suoruusedun.
- Jäljitä lämpönumero, piirustuserä, lämpökäsittelyerä ja pintakäsittelyerä tuotantotietueen kautta.
- Säilytä erän mukana materiaalitodistukset, mittaraportit, kovuus- tai vetolujuustulokset ja pinnoitetestit.
- Pinnoitettujen tai pinnoitettujen osien osalta varmista vetyhaurastumisen rajoitukset ja paistovaatimukset viimeistelijällä.
- Käytä muutosilmoitusta perusteräslähteeseen, vedon vähentämiseen, hehkutukseen ja pinnoitukseen, koska jokainen voi muuttaa istuvuutta tai väsymisikää.
Kylmävedetty teräs on hyödyllinen ratkaisu, kun kiinnitin tai meistetty osa tarvitsee vakaan aihion, sileän pinnan ja suuremman lujuuden ilman lisätyöstöä. Huono vastaus on, kun piirustus jättää peruslaadun, jännityksenpoistotilanteen tai lopulliset ominaisuudet määrittelemättä. Turvallisimmassa ostospesifikaatiossa kylmäveto käsitellään yhtenä ketjun vaiheena – teräslaatu, pelkistys, lämpökäsittely, muotoilu, pinnoitus ja tarkastus – ja jokainen vaihe liittyy osan todelliseen toimintaan.